مقدمه: چرا دایکستینگ بر خودروسازی تسلط دارد؟
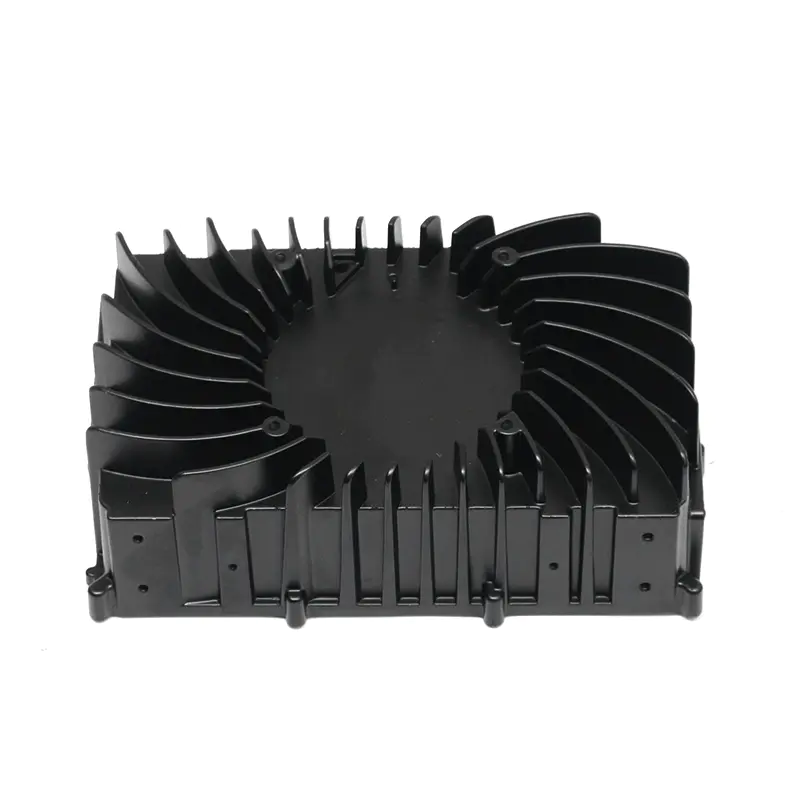
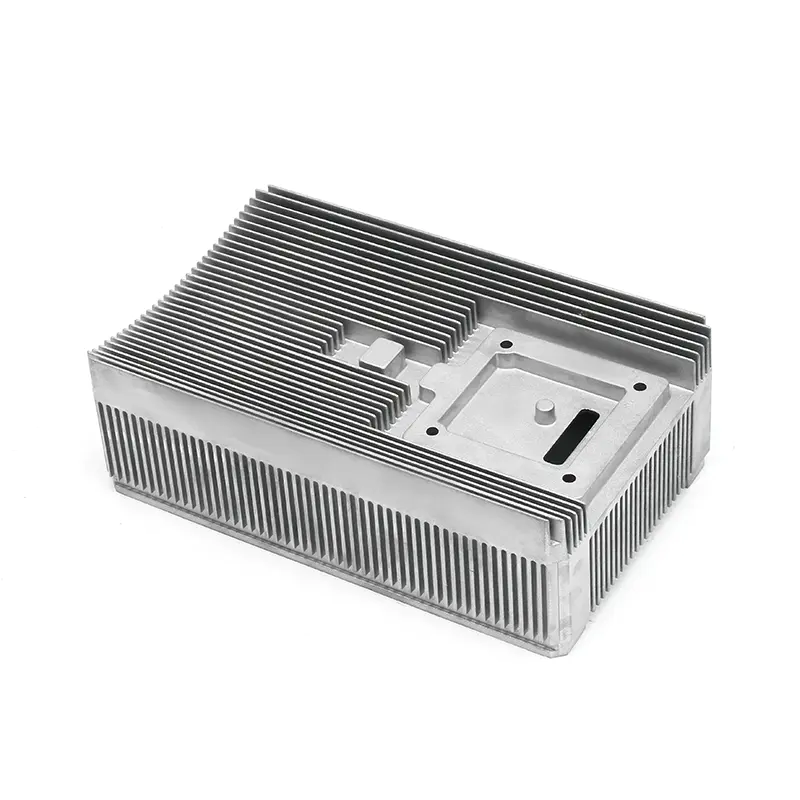
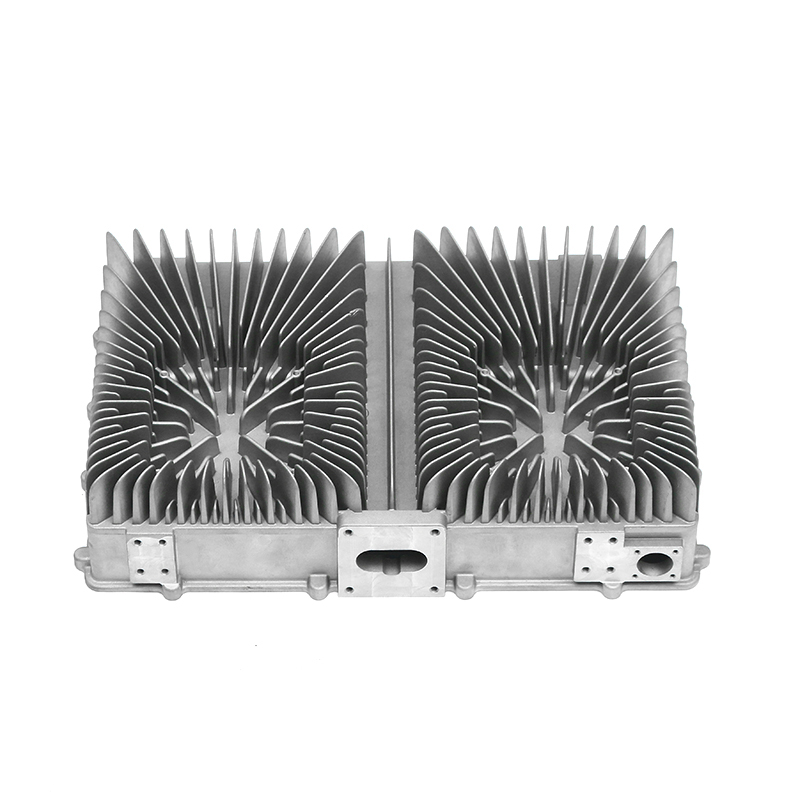
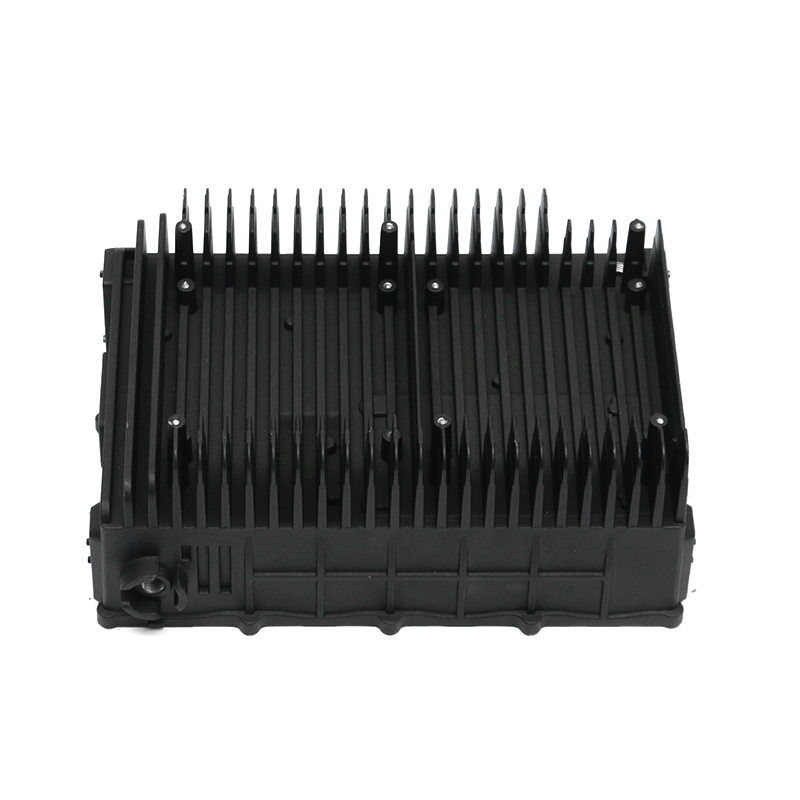
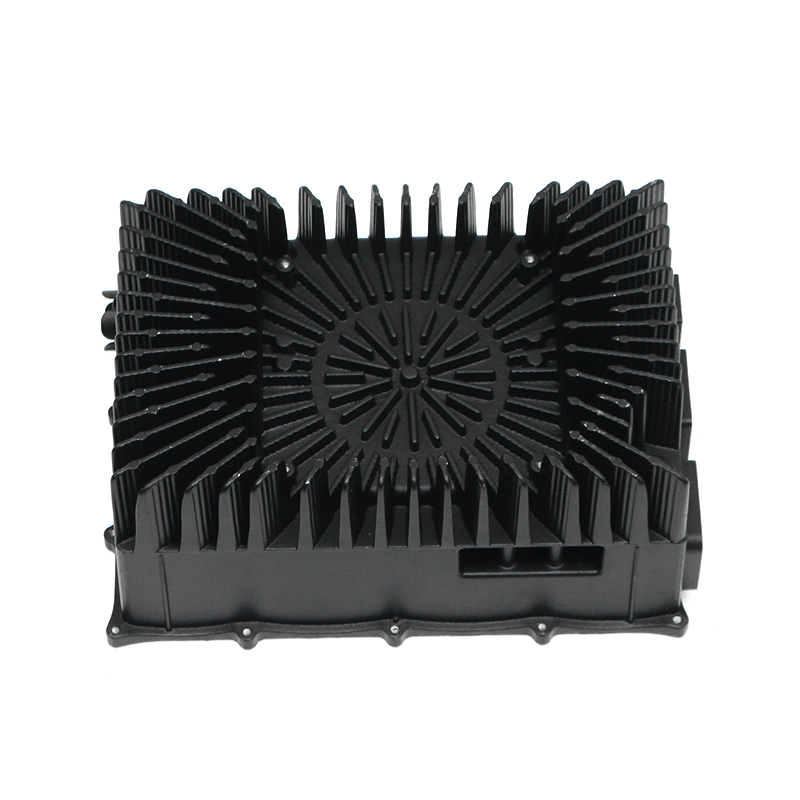
کاپوت یک وسیله نقلیه احتراقی یا الکتریکی مدرن را باز کنید و خواهید دید که آلومینیوم ریخته گری شده در حال انجام کارهای بی صدا اما ضروری است. بلوکهای موتور، محفظههای گیربکس، تابههای روغن، براکتها و محفظههای قوای محرکه همگی با فشار دادن فلز مذاب تحت فشار بالا به داخل یک قالب فولادی تشکیل میشوند. این فرآیند سریع، تکرارپذیر و قادر به تولید هندسه پیچیده در یک عکس است، که توضیح میدهد که چرا مهندسی خودرو بیش از هر روش دیگر شکلدهی فلز بر آن متکی است.
تلاش برای وسایل نقلیه سبک تر، بسته بندی محکم تر، و کارایی هزینه در حجم بالا، ریخته گری را به مرکز تولید خودرو سوق داده است. یک ریختهگری منفرد میتواند جایگزین مجموعه جوشکاری شده قطعات مهر شده، وزن را کاهش دهد و زنجیرههای تامین را کوتاه کند. در عین حال، این فرآیند فقط یک عملیات واحد نیست. این بستگی به ابزار دقیق، ذوب کنترل شده، تخلیه دقیق و ماشینکاری پس از ریختگی دارد.
شرکتی مانند fddiecasting.com نشان می دهد که چرا ریخته گری به ندرت یک مرحله مستقل است. این ترکیبی از طراحی قالب، ریختهگری آلومینیوم و ماشینکاری دقیق در زیر یک سقف است که کنترل تلورانس و ارتباطات را از اولین بررسی طراحی تا بازرسی نهایی محکم نگه میدارد. در بخشهای بعدی، فرآیند، مواد، بررسیهای کیفیت و معیارهای ارزیابی تامینکننده را بررسی میکنیم تا بتوانید تصمیمات بهتری برای قطعات خودروی خود بگیرید.
فرآیند ریخته گری قالب توضیح داده شده گام به گام
هر ریخته گری خودرو با مفهومی از قطعه تمام شده شروع می شود و با یک جزء آماده به ماشین خاتمه می یابد. جریان کلی را می توان به چهار مرحله دسته بندی کرد: ابزارسازی، تزریق، انجماد و پیرایش.
طراحی قالب و ابزار
قالب یا قالب بزرگترین عامل در کیفیت ریخته گری است. دقت ابعاد، پرداخت سطح، و میزان پیوستگی فلز دیواره های نازک را تعیین می کند. فولاد قالب باید در برابر چرخه حرارتی مقاومت کند و سیستم دونده و سرریز باید طوری طراحی شود که هوا و اکسیدها بتوانند از آن خارج شوند.
تامین کنندگان با تخصص ابزارسازی داخلی، از جمله طرح های دقیق قالب های پیرایشی ، می تواند این مرحله حساس را بهتر کنترل کند. از آنجایی که fddiecasting.com به عنوان یک تولید کننده قالب در سال 2006 شروع به کار کرد، این شرکت ابزارسازی را به عنوان یک شایستگی اصلی به جای یک کار برون سپاری در نظر می گیرد. این تاریخچه به طور مستقیم بر نرخ نقص و زمان سررسید تأثیر می گذارد.
ذوب و تزریق
قطعات آلومینیومی خودرو تقریباً همیشه در ماشینهای ریختهگری با محفظه سرد تولید میشوند. در این فرآیند، فلز در یک کوره جداگانه ذوب میشود و سپس به داخل محفظه گلولهای ریخته میشود، جایی که یک پیستون هیدرولیک آن را با سرعت بالا به داخل قالب فشار میدهد. ماشینهای محفظه داغ که مکانیسم تزریق را در فلز مذاب غوطهور نگه میدارند، برای آلیاژهای روی و منیزیم با نقطه ذوب پایینتر مناسبتر هستند.
نیروی گیره ماشین حداکثر اندازه قطعه قابل تولید را تعیین می کند. fddiecasting.com با شش دستگاه محفظه سرد از 400 تا 2000 تن نیروی گیره کار می کند و به آن اجازه می دهد تا قطعاتی از براکت های آینه کوچک تا محفظه های موتور بزرگ را پوشش دهد.
خنک کننده، بیرون ریختن و پیرایش
پس از تزریق، فلز به سرعت در قالب خنک شده با آب سرد می شود. زمان انجماد ریزساختار و خطر تخلخل انقباض را کنترل می کند. هنگامی که قطعه جامد شد، پین های اجکتور آن را به بیرون فشار می دهند و چرخه تکرار می شود. سپس قسمت به سمت اصلاح حرکت می کند، جایی که رانر، سرریز و فلاش حذف می شود.
اجزای خودرو معمولاً به عملیات ثانویه مانند سوراخزدایی، ماشینکاری و عملیات سطحی نیاز دارند. ادغام ریختهگری با فرآیندهای بعدی به همین دلیل است که fddiecasting.com 80 مرکز ماشینکاری دقیق با سرعت بالا را در یک مرکز نگهداری میکند.
انتخاب آلیاژ مناسب برای قطعات دایکاست خودرو
انتخاب مواد استحکام مکانیکی، مقاومت در برابر خوردگی، هدایت حرارتی و هزینه را تعیین می کند. بهترین آلیاژ واحد برای هر قطعه وجود ندارد، اما انتخاب ها را می توان با عملکرد محدود کرد.
آلیاژهای آلومینیوم
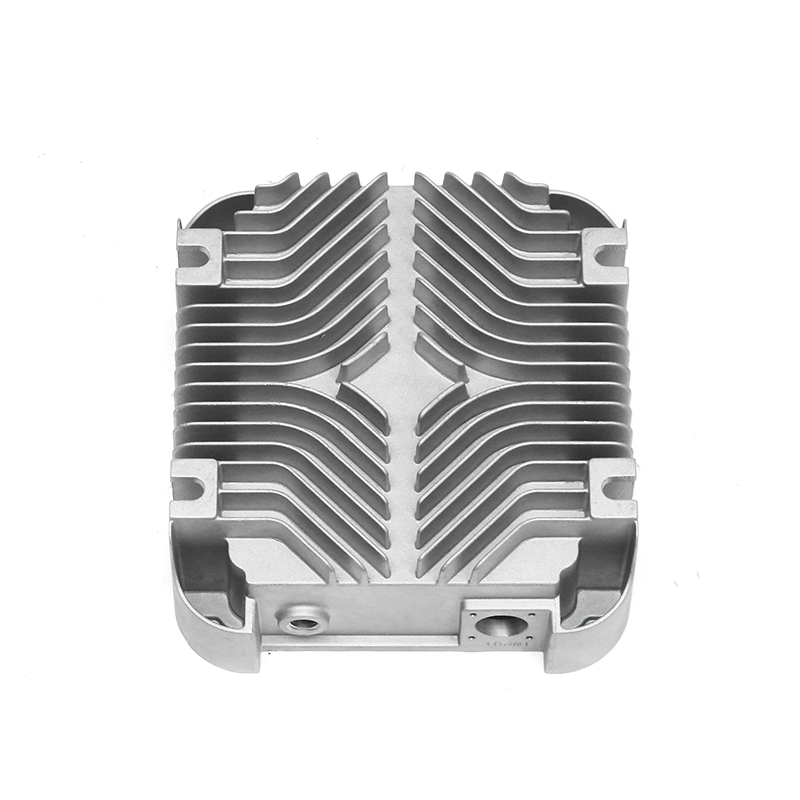
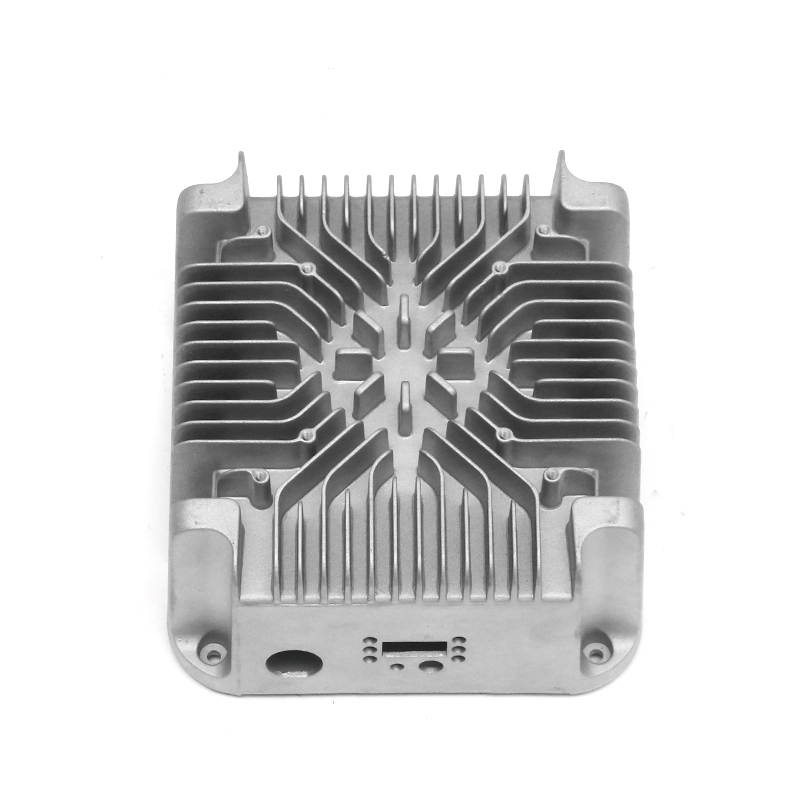
آلومینیوم ماده غالب برای ریخته گری خودرو است. نسبت مقاومت به وزن خوب، هدایت حرارتی عالی و مقاومت در برابر خوردگی طبیعی را ارائه می دهد. آلیاژهای آلومینیوم، به ویژه A380، برای بلوکهای موتور، محفظههای انتقال، تابههای روغن، محفظههای موتور و محفظههای کنترل الکترونیکی استفاده میشوند. این آلیاژ به خوبی در بخش های نازک جریان می یابد و می تواند هندسه های قالب پیچیده را پر کند.
آلیاژهای روی
آلیاژهای روی دارای انعطاف پذیری بالا، استحکام ضربه ای و قابلیت روکش یا تکمیل آسان هستند. آنها معمولاً برای قطعات دقیق کوچک مانند براکت های آینه، چفت درب و سخت افزار داخلی استفاده می شوند. نکته منفی چگالی است: روی سنگین است و به ندرت برای اجزای ساختاری بزرگ انتخاب می شود.
آلیاژهای منیزیم
منیزیم سبک ترین فلز ساختاری است که بهترین نسبت مقاومت به وزن را از این سه فلز ارائه می دهد. در قسمت هایی ظاهر می شود که هر گرم آن مهم است، مانند هسته فرمان، قاب صندلی ها، و ساختار پانل ابزار. منیزیم با نگرانی های مربوط به هزینه مواد و خوردگی بالاتر مواجه است، بنابراین تنها زمانی انتخاب می شود که صرفه جویی در وزن به وضوح حق بیمه را توجیه کند.
| آلیاژ | خواص اصلی | اجزای معمولی |
|---|---|---|
| آلومینیوم (A380) | استحکام به وزن خوب، هدایت حرارتی بالا، مقاومت در برابر خوردگی | بلوک موتور، محفظه انتقال، محفظه موتور، محفظه EC |
| روی (زمک) | شکل پذیری بالا، پرداخت سطح عالی، آبکاری آسان | براکتهای کوچک، پایههای آینه، چفتها، سختافزار داخلی |
| منیزیم (AZ91D) | سبک ترین فلز ساختاری، استحکام ویژه بسیار بالا | فریم فرمان، فریم صندلی، براکت های سبک وزن |
برای اطمینان از تحویل آلیاژ صحیح، fddiecasting.com از طیف سنج هیتاچی آکسفورد برای بررسی ترکیب شیمیایی هر مذاب ورودی استفاده می کند. این امر از اختلاط پرهزینه قبل از ریخته گری قطعات جلوگیری می کند.
قطعات متداول خودرو تولید شده توسط دایکستینگ
ریختهگریهای دایکستینگ در سرتاسر خودرو پخش میشوند، از محل موتور گرفته تا سیستم تعلیق و واحد محرک الکتریکی. درک محدوده به هنگام برنامه ریزی لیست تامین کننده کمک می کند.
اجزای موتور و پیشرانه
پیشرانه های معمولی به شدت به ریخته گری آلومینیومی متکی هستند. بلوک های موتور قابل مشاهده ترین نمونه هستند، اما تابه های روغن، پمپ های آب، پایه های فیلتر روغن، کلاچ های فن و پایه های موتور نیز ریخته گری می شوند. این قطعات باید در برابر لرزش مقاومت کنند، گرما را مدیریت کنند و روان کننده ها را آب بندی کنند. آنها اغلب به عنوان عرضه می شوند قطعات خودرو ریخته گری آلومینیومی که استحکام ساختاری را با اتلاف گرما ترکیب می کند.
قطعات گیربکس و شاسی
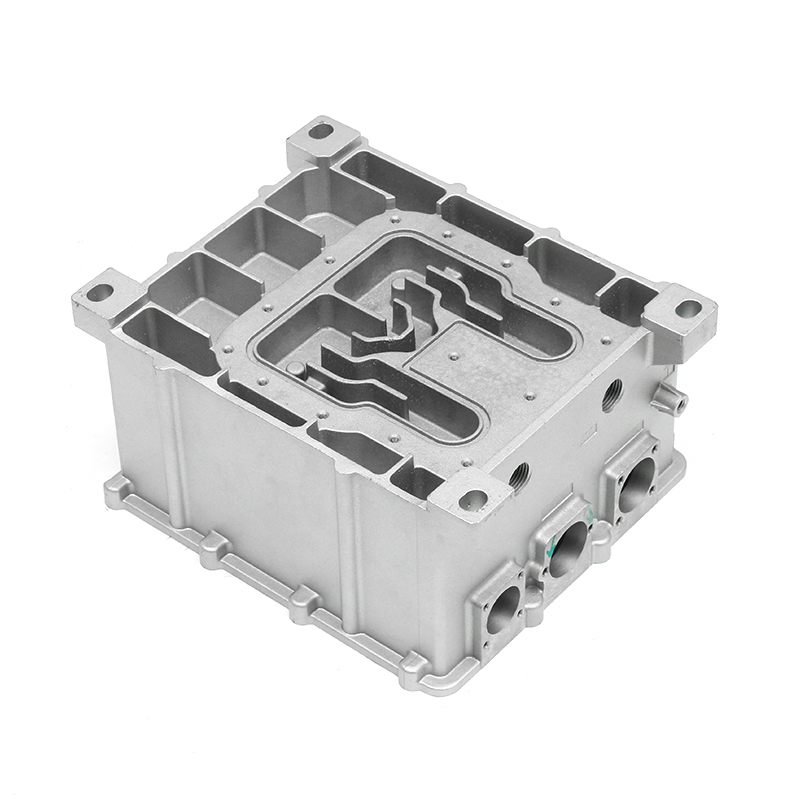
محفظه های انتقال، ریخته گری های بزرگی هستند که چرخ دنده ها، شفت ها و مدارهای هیدرولیک را نگه می دارند. محفظه همچنین به عنوان رابط ساختاری بین موتور و بقیه پیشرانه عمل می کند. در قسمت شاسی، براکت های آینه دید عقب، براکت های کمک فنر و بدنه دریچه گاز با استفاده از دایکاست با حجم بالا تولید می شوند.
اجزای خودرو با انرژی جدید
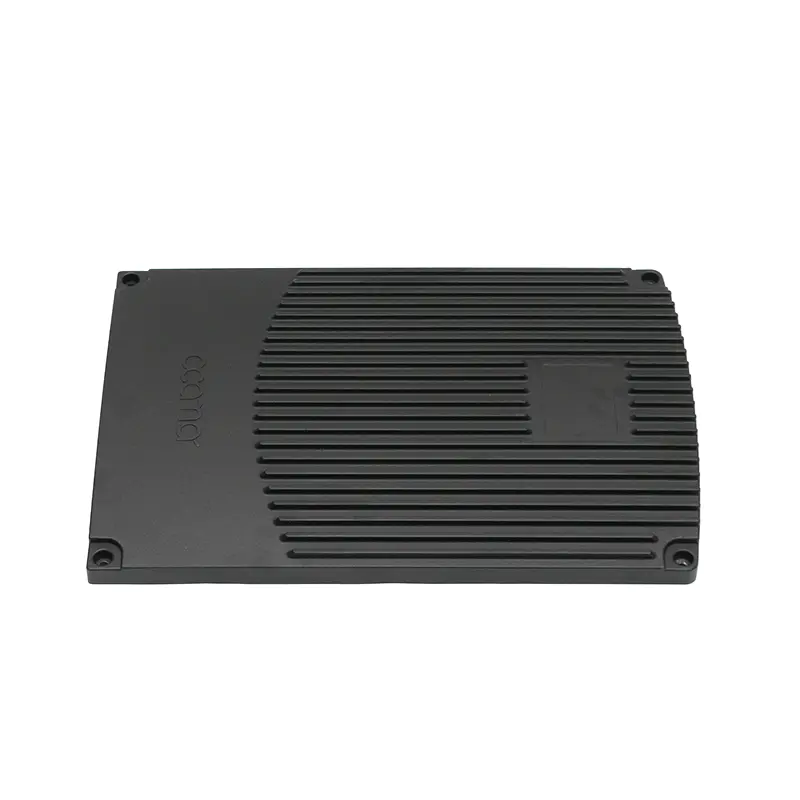
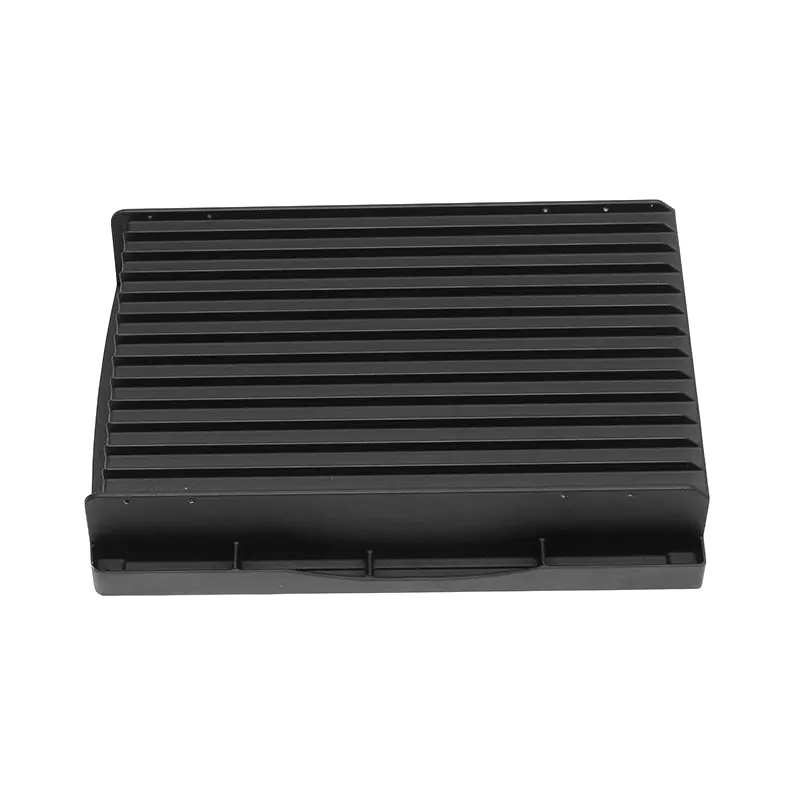
وسایل نقلیه الکتریکی مجموعه متفاوتی از خواسته ها را ایجاد می کنند. محفظههای موتور باید گرما را از سیمپیچهای مسی جدا کنند و در عین حال از آلایندهها محافظت کنند. واحدهای کنترل الکترونیکی به محفظه های ریخته گری نیاز دارند که دیواره های نازک را با سطوح صاف آب بندی ترکیب می کند.
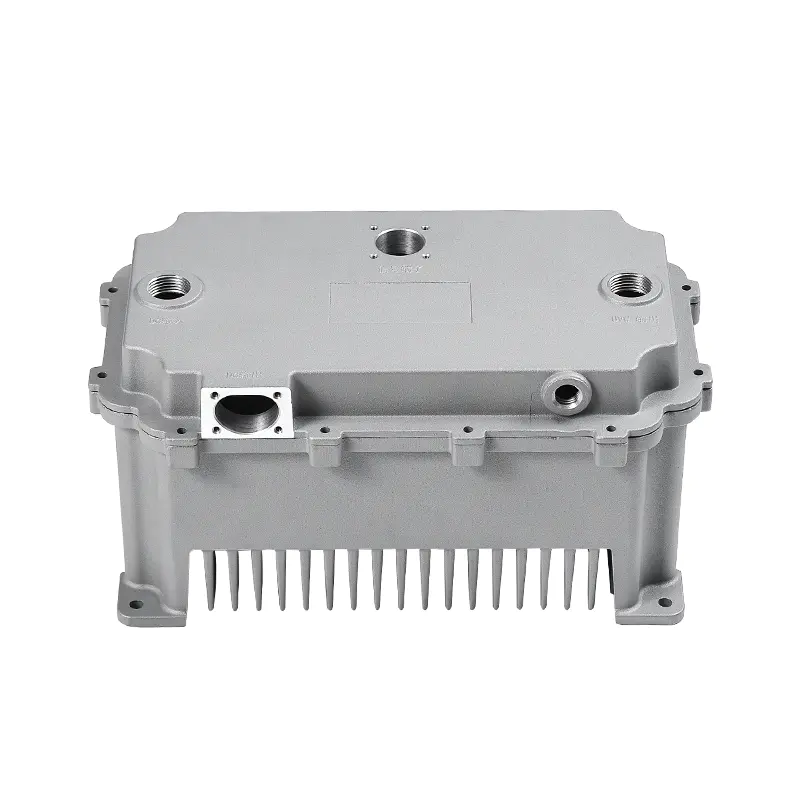
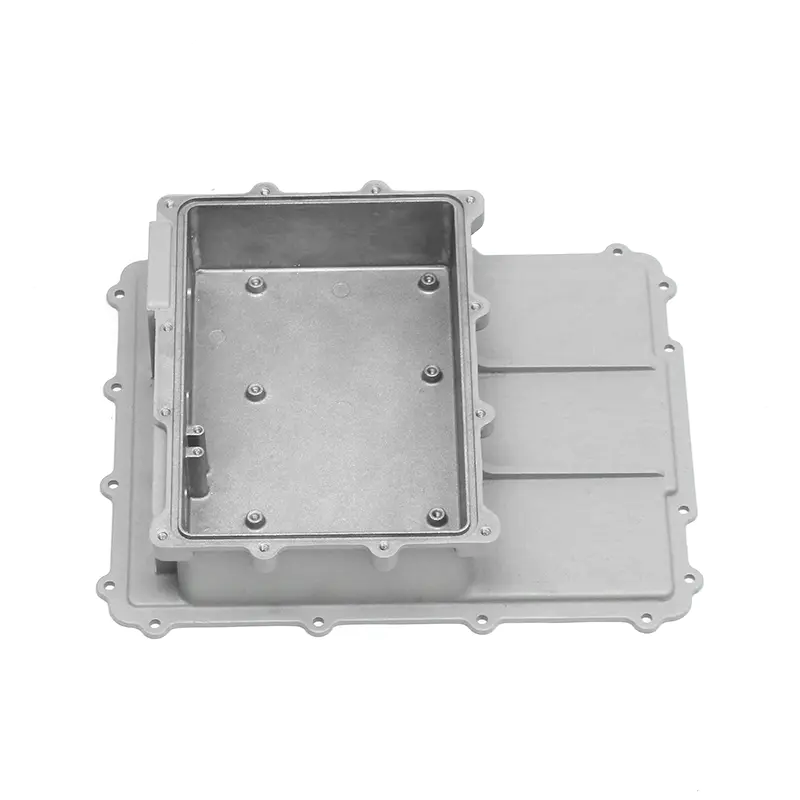
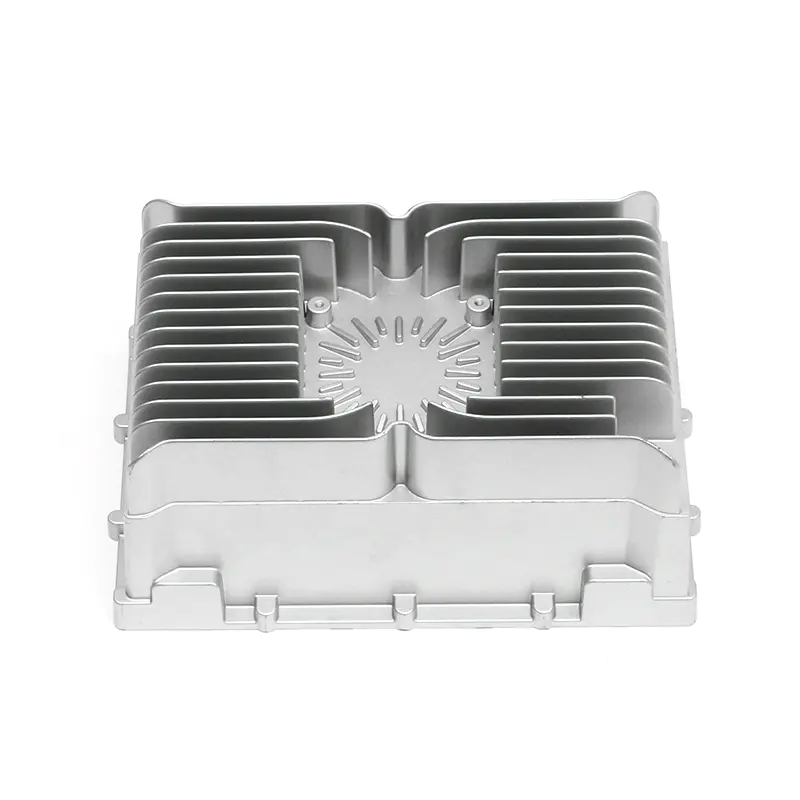
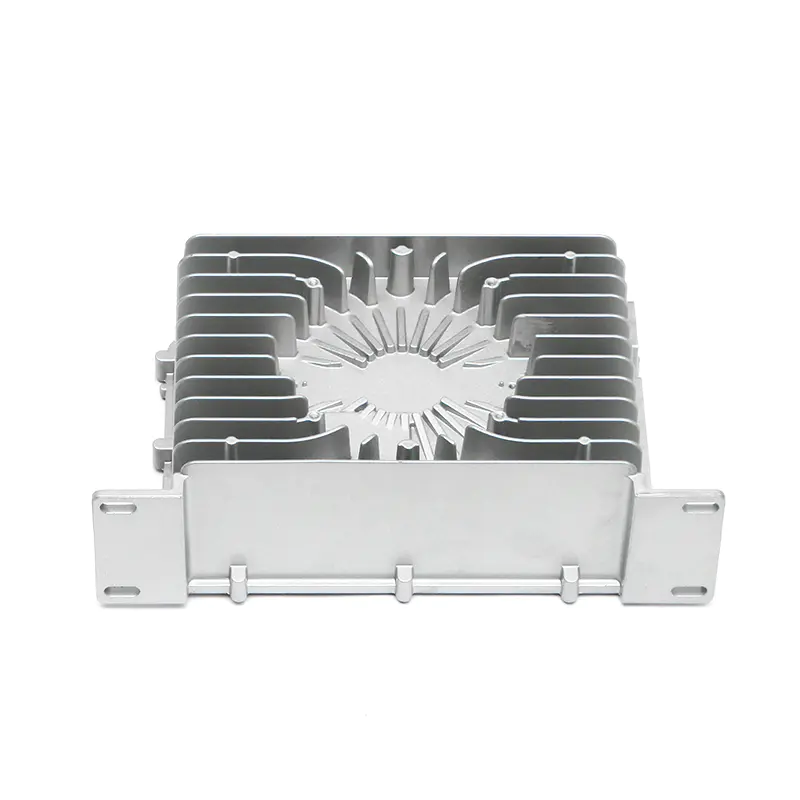
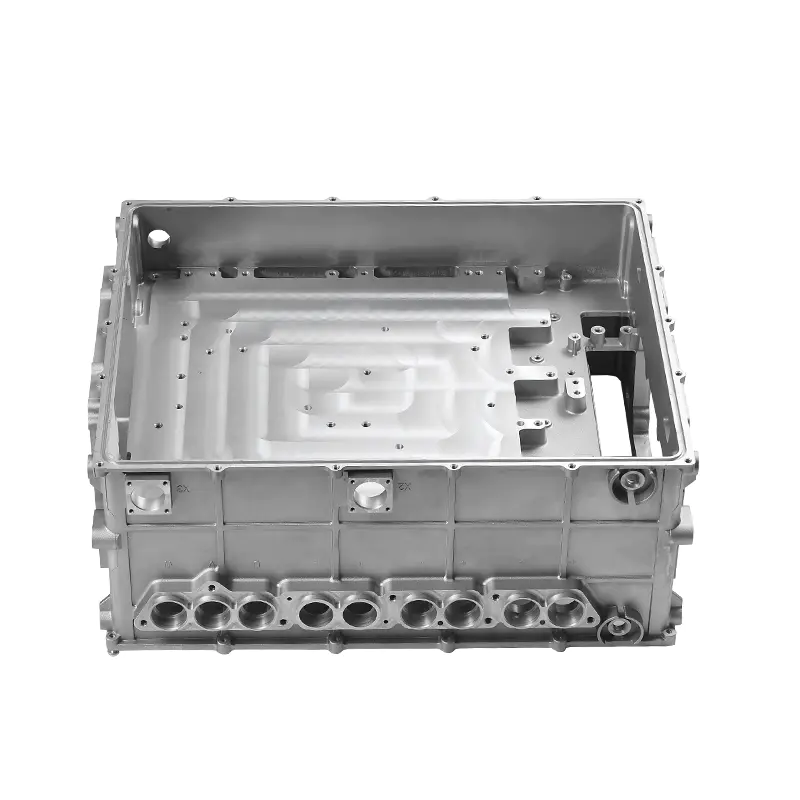
محفظه های کنترل الکترونیکی خنک شونده با آب مثال خوبی هستند. این قطعات باید تحت سیکل حرارتی و ارتعاش ضد نشت باقی بمانند و در عین حال لوازم الکترونیکی حساس قدرت را در خود جای دهند. به همین دلیل است که آنها نسبت به بسیاری از ریخته گری های سنتی نیاز به آزمایش ابعاد و فشار سخت گیرانه تری دارند.
تضمین کیفیت در ریخته گری خودرو
خریداران خودرو یک قالب ریخته گری را فقط بر اساس شکل آن ارزیابی نمی کنند. سلامت داخلی، ترکیب مواد، دقت ابعاد و آب بندی همگی باید تایید شوند. اعتبار یک تامین کننده به عمق زنجیره بازرسی آن بستگی دارد.
بازرسی ابعادی
ماشینهای اندازهگیری مختصات (CMM) استانداردی برای تأیید ابعاد بحرانی در قطعات خودرو هستند. fddiecasting.com از CMM های Zeiss برای بررسی داده ها، موقعیت سوراخ ها و ضخامت دیوار با دقت بالا استفاده می کند. این اندازهگیریها برای پشتیبانی از تأیید قطعه تولید مستند شدهاند.
تشخیص نقص داخلی
حفرههای تخلخل و انقباض میتوانند در داخل قالب بدون تأثیر بر سطح قابل مشاهده ایجاد شوند. سی تی اسکن صنعتی و بازرسی اشعه ایکس این عیوب داخلی را قبل از استفاده از ماشینکاری گران قیمت نشان می دهد. CT همچنین به تأیید اینکه هسته ها و کانال های خنک کننده داخلی به درستی قرار گرفته اند کمک می کند.
تأیید مواد
یک طیف سنج تأیید می کند که آلیاژ با درجه مشخص شده مطابقت دارد، نه فقط یک ترکیب تقریبی. این مرحله به ویژه زمانی مهم است که یک قطعه از نمونه توسعه به تولید انبوه تبدیل شود. یک طیف سنج هیتاچی آکسفورد در fddiecasting.com داده های مواد قابل ردیابی را برای هر دسته ارائه می دهد.
تست نشت
تست نشت برای تابه های روغن، جعبه های انتقال، بدنه پمپ و بسیاری از محفظه های EV مورد نیاز است. هوای فشرده یا هلیوم به داخل حفره های داخلی وارد می شود در حالی که خارج از آن برای واپاشی فشار کنترل می شود. این امر به ویژه برای محفظه های ریخته گری گیربکس ، که در آن حفظ روان کننده داخلی به طور مستقیم بر قابلیت اطمینان انتقال تأثیر می گذارد. دستگاه های اختصاصی تست فشار هوا در fddiecasting.com تأیید می کنند که هر جزء مهر و موم شده کارخانه را بدون نشتی ترک می کند.
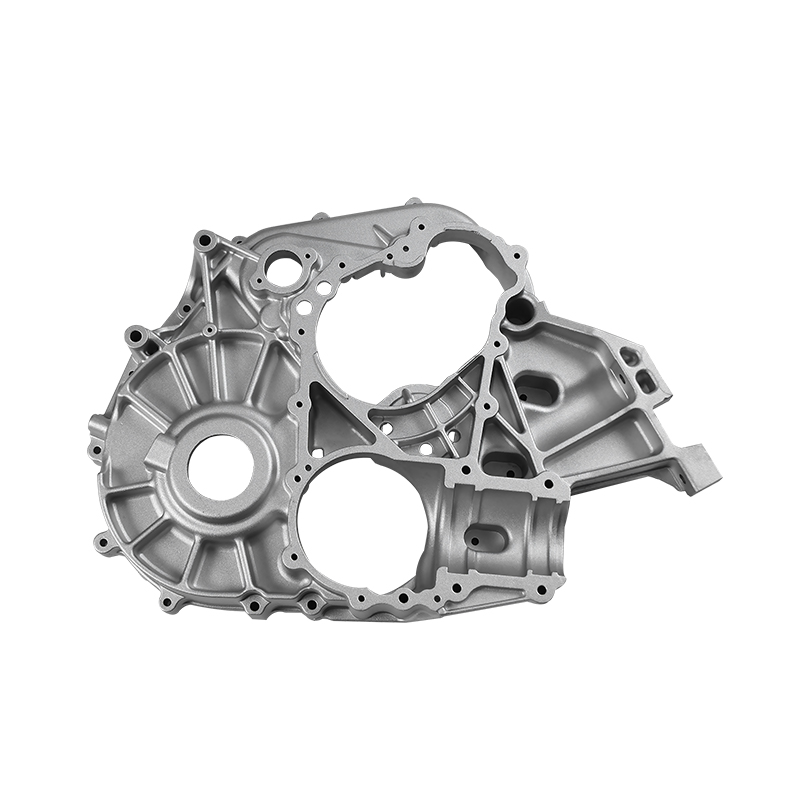 تولیدکنندگان محفظه جعبه دنده ریخته گری سفارشی، تامین کنندگان OEM/ODM از آنجایی که تولیدکنندگان محفظه جعبه دنده ریخته گری چین و تامین کنندگان محفظه گیربکس OEM/ODM، شرکت فناوری انرژی جدید نینگبو فندا، با مسئولیت محدود... مشاهده محصول →
دایکستینگ در مقابل روشهای تولید جایگزین
ریخته گری دایکست با چندین فناوری دیگر شکل دهی فلز رقابت می کند. انتخاب مناسب به حجم، هندسه، ضخامت و خواص مکانیکی مورد نیاز بستگی دارد.
در مقایسه با ماشینکاری CNC، ریخته گری دایکست در حجم بالا به طرز چشمگیری مقرون به صرفه تر است. ماشینکاری از بیلت جامد شروع میشود و درصد زیادی از مواد را حذف میکند، در حالی که ریختهگری با دایکست شکلهای توری یا نزدیک به شبکه را با ضایعات بسیار کمتر تولید میکند. CNC هنوز برای دستههای کوچک، ویژگیهای پیچیده پنج محوری یا تکمیل نهایی ترجیح داده میشود. در عمل، بسیاری از قالبهای ریختهگری با یک پاس ماشینکاری کوتاه دنبال میشوند تا تلورانسهای محکمی روی سطوح آببندی نگه دارند.
در مقایسه با آهنگری، ریخته گری می تواند ساختارهای بسیار پیچیده تری با دیواره نازک با جزئیات ظریف ایجاد کند. آهنگری سرد قطعات قویتری را تولید میکند زیرا ساختار دانهها با کانتور قطعه هماهنگ است، اما اشکال به هندسههای سادهتر محدود میشوند. برای بلوک موتور یا محفظه موتور، ریخته گری تنها راه عملی برای ایجاد حفره های داخلی و کانال های خنک کننده است.
محدودیت های اصلی هزینه قالب و حجم تولید است. یک قالب فولادی میتواند صدها هزار دلار هزینه داشته باشد، بنابراین ریختهگری با قالب فقط برای حجمهای سالانه دهها هزار معنا دارد. تخلخل سطح همچنین میتواند برای قطعات نشتیدار یا با تنش زیاد مشکل باقی بماند، به همین دلیل است که ریختهگری به کمک خلاء و آلیاژهای تخصصی به طور فزایندهای مورد استفاده قرار میگیرند.
چگونه یک تامین کننده ریخته گری قطعات خودرو را ارزیابی کنیم
وقتی طرح آماده شد، سوال بعدی این است که چه کسی باید آن را ریخته شود. یک ارزیابی متمرکز باید حداقل حوزه های زیر را پوشش دهد.
- قابلیت ابزارسازی: بپرسید که آیا تامین کننده طراحی و تولید می کند یا خیر قالب های ریخته گری سفارشی در داخل خانه این به طور مستقیم بر زمان تحویل و نرخ نقص تأثیر می گذارد.
- محدوده ماشین آلات: تناژ ریخته گری و تعداد ماشین آلات را بررسی کنید. یک تامین کننده با ماشین آلات 400 تا 2000 تنی می تواند هم براکت های کوچک و هم محفظه های بزرگ را پوشش دهد.
- سیستم کیفیت: IATF 16949:2016 باید حداقل برای عرضه خودرو باشد. این یک رویکرد کاری برای تجزیه و تحلیل ریسک، کنترل تغییر و الزامات خاص مشتری را نشان می دهد.
- تجهیزات بازرسی: به دنبال CMM، CT صنعتی، طیف سنج ها و تست کننده های نشت باشید. این ابزارها نشان می دهد که آیا تامین کننده می تواند آنچه را که تولید می کند تأیید کند یا خیر.
- پردازش ثانویه: ماشینکاری داخلی، جوشکاری اصطکاکی اغتشاشی و آمادهسازی سطح، پیچیدگی لجستیک را کاهش میدهد و مالکیت کیفیت را با یک تامینکننده حفظ میکند.
- ارتباطات بین المللی: تأمینکنندهای که پشتیبانی چند زبانه ارائه میدهد، همانطور که fddiecasting.com به زبانهای انگلیسی، روسی، عربی و آلمانی انجام میدهد، فرآیند نقلقول و تغییر مهندسی را ساده میکند.
با به ثمر رساندن یک شریک احتمالی در برابر این معیارها، از نرخ نقص غافلگیر کننده و تحویل دیرهنگام پس از راه اندازی برنامه جلوگیری می کنید.
آینده ریخته گری قطعات خودرو: EV و سبک وزن
خودروهای الکتریکی در حال تغییر شکل تقاضای ریخته گری در دو جهت هستند: ساختارهای بدنه یکپارچه بزرگتر و محفظه های پیشرانه بسیار مهندسی شده. ماشین های ریخته گری بزرگ که اکنون به 6000 تن یا بیشتر رسیده اند، امکان تولید کل بخش های جلو یا عقب خودرو را در یک قسمت می دهند. این ریختهگریهای یکپارچه تعداد مفاصل را کاهش میدهند، وزن را کاهش میدهند و فرآیند کارگاه بدنه را کوتاه میکنند.
محفظه موتورهای انرژی جدید روند دوم را نشان می دهد. مدرن محفظه موتورهای انرژی جدید ریخته گری دیواره نازک را با کانال های خنک کننده یکپارچه ترکیب کنید تا چگالی توان را به حداکثر برسانید. این امر باعث کنترل شدیدتر بر ضخامت دیوار و هندسه داخلی می شود.
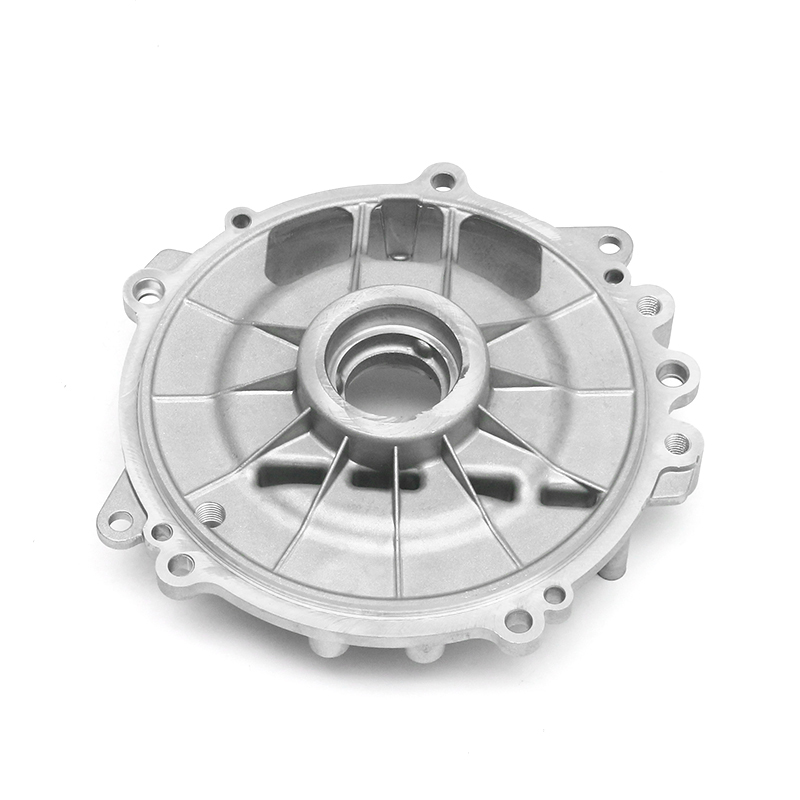 تولید کنندگان مسکن موتور ریخته گری نیو انرژی، تامین کنندگان، کارخانه Ningbo Fenda New Energy Technology Co., Ltd.، تولید کننده و تامین کننده مسکن موتورهای انرژی جدید چین است، کارخانه ما OEM/ODM ne ... مشاهده محصول →
جوشکاری اصطکاکی اغتشاشی نیز در حال تبدیل شدن به یک شریک مرتبط برای ریخته گری است. اجزای ریخته گری را بدون ذوب کردن مواد پایه به یکدیگر یا به اکستروژن ها متصل می کند و هم استحکام و هم عملکرد آب بندی را حفظ می کند. بیش از 30 دستگاه جوش اصطکاکی اغتشاشی و سایر دستگاه های اختصاصی در fddiecasting.com از این نوع کار مونتاژ هیبریدی پشتیبانی می کنند.
پایداری عامل سوم است. ریختهگریهای آلومینیومی بسیار قابل بازیافت هستند و صنعت خودرو به طور فزایندهای تقاضای تأثیر کربن کمتری دارد. ریخته گری دایکاست با این جهت مطابقت دارد زیرا تولید کارآمد و زمان ماشینکاری کوتاه مصرف انرژی در هر قطعه را کاهش می دهد و آلیاژهای بازیافتی را می توان بدون از دست دادن خواص مکانیکی معمولی دوباره ذوب کرد.
نتیجه گیری
ریخته گری قطعات خودرو عملی ترین راه برای تولید اجزای ساختاری با حجم بالا، پیچیده و سبک وزن برای خودروهای احتراقی و الکتریکی است. غالب است زیرا سه مزیت را ترکیب می کند: آزادی هندسه عالی، راندمان چرخه قوی، و هزینه پایین هر قطعه در مقیاس.
هنگامی که یک تامین کننده را انتخاب می کنید، در واقع بسته ای از کنترل فرآیند، عمق بازرسی و تجربه مهندسی را انتخاب می کنید. شریکی مانند fddiecasting.com میراث قالبسازی، شش ماشین ریختهگری بزرگ، 80 مرکز ماشینکاری دقیق، گواهینامه IATF 16949:2016 و یک آزمایشگاه تأیید کامل شامل CMM، CT، طیفسنجها و تست نشت را به ارمغان میآورد. این قابلیت ها زمانی که یک قطعه جدید وارد تولید می شود و هر قطعه تولیدی باید درست باشد، بیشترین اهمیت را دارد.
اگر در حال ارزیابی شرکای ریخته گری برای یک پروژه فعلی یا یک برنامه آینده هستید، نقشه های خود را برای بررسی امکان سنجی برای تیم در fddiecasting.com ارسال کنید. یک بحث فنی واضح از قبل باعث صرفه جویی در هزینه و ریسک می شود.